Precisionskulskruvar: regler för drift och underhåll
2026-08-25
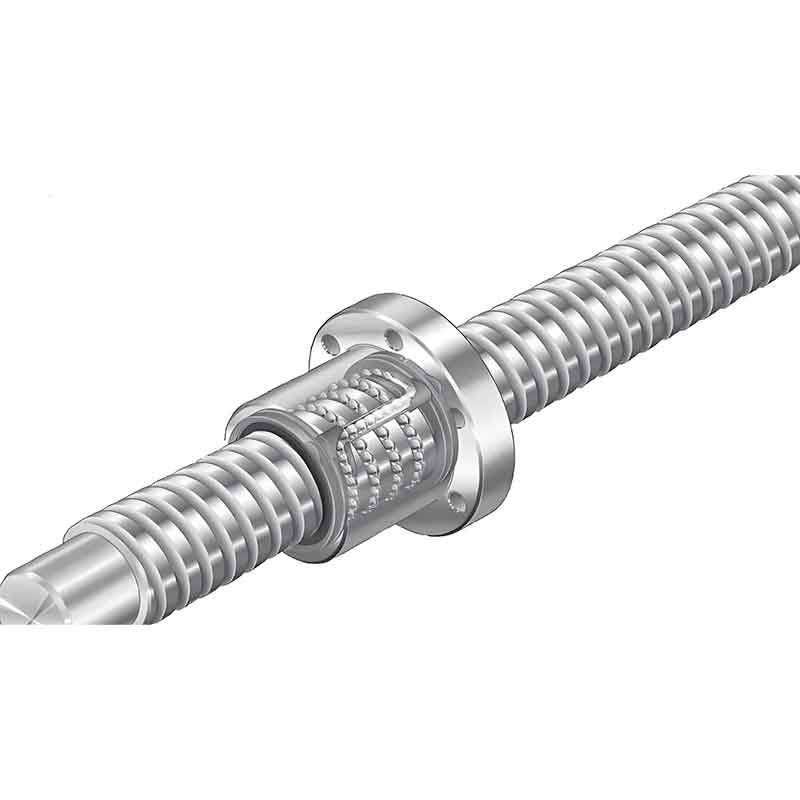
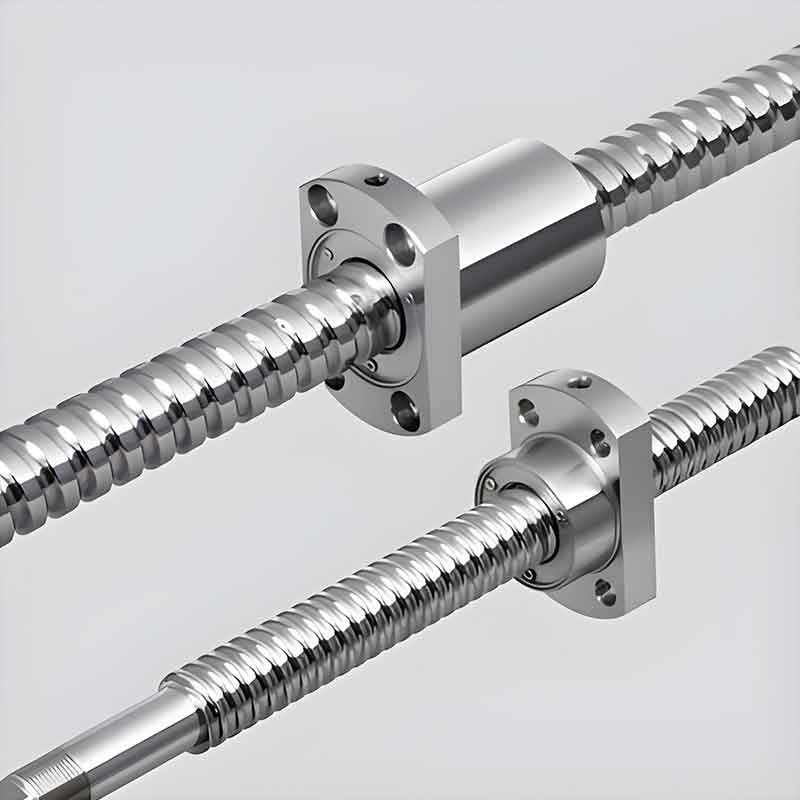
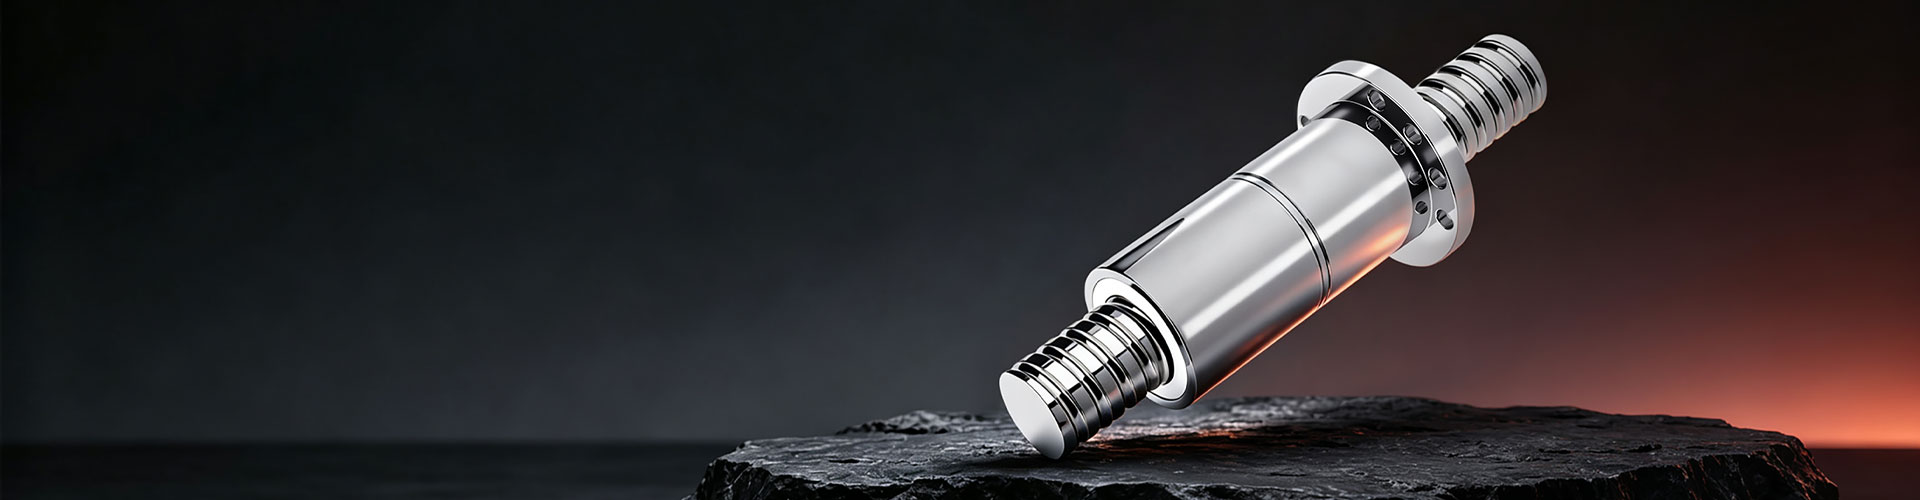
I automatiserad utrustning, precisionsverktygsmaskiner, halvledarenheter och intelligenta energisystem är precisionskulskruven en nyckelkomponent för linjär rörelse och positionering med hög precision, som med rätta anses vara "drivhjärtat" för precisionsutrustning. Med hög effektivitet, låg friktion, hög precision, transmissionsreversibilitet och lång livslängd, används kulskruvar i stor utsträckning i scenarier som involverar höghastighetsmatning, precisionspositionering och tunga backrörelser.
Skruvparet är dock ett högprecisionstransmissionselement som är extremt känsligt för damm, föroreningar, smörjning, installation och belastningsförhållanden. Felaktig drift och otillräckligt underhåll kan resultera i dålig precision, buller och stopp, överdriven värme, kulslitage, fastklämning av mutter, korrosion och andra fel, vilket direkt påverkar bearbetningsnoggrannheten och produktionsstabiliteten. Detta material beskriver systematiskt driftregler, grundläggande underhållskrav och förbjudna åtgärder, vilket fungerar som professionell vägledning för att säkerställa stabil drift av utrustningen och förlänga livslängden för skruvpar.
I. Driftsregler för precisionskulskruvar
1. Det är förbjudet att överskrida tillåten belastning och slaglängd
Den nominella dynamiska och statiska lastkapaciteten samt skruvparets effektiva slag anges av tillverkaren. Drift med överbelastning eller slag är strängt förbjudet. Under installations- och tillverkningsprocessen är hårda ihållande stötar, påtvingad tryckning av arbetsstycken och stötöverbelastning inte tillåtna. Överbelastningsdrift orsakar plastisk deformation av kulorna, bucklor i löpbanorna och förlust av förspänning, vilket orsakar permanent skada på skruvparets noggrannhet som inte kan repareras. Långtidskoncentrerad lastning vid en punkt är också förbjuden för att undvika lokalt slitage på löpbanorna.
2. Snabba nödstopp och täta backningar är förbjudna.
Precisionsskruvparet är designat för mjuk start och stopp och jämn matning. Frekventa nödstopp i hög hastighet, omkastningar av blixt och stötmatningar skapar betydande tröghetschockbelastningar, vilket orsakar mutterkulvibrationer, avskalning av löpbanan och förspänningsfel, vilket resulterar i utrustningsvibrationer, positioneringsavvikelser och driftsljud. Vid daglig användning är det nödvändigt att ställa in accelerations- och retardationsparametrar korrekt för att säkerställa smidig drift och minska stötbelastningar.
3. Säkerställa inriktning och parallellitet i installationen, vilket eliminerar excentrisk belastning
Upp till 80 % av fel i skruvpar är förknippade med installationsfel. Skruvparet, styrningarna, glidbordet och stödenheterna måste monteras i enlighet med parallellitet och inriktning. Tvångsmontering, styv riktning och sned åtdragning är förbjudet. Felaktig installation resulterar i sidobelastning, excentrisk friktion, ensidigt slitage och onormal uppvärmning, vilket orsakar förlust av noggrannhet, gnagsår och buller på kort tid. Under rutininspektioner är det nödvändigt att övervaka landningsbaserna, åtdragningsmomentet för monteringsskruvarna och inriktningen av stödenheterna.
4. Eliminering av exponering för damm, spån, oljor och fuktiga miljöer
Kulskruven har en öppen precisionsdesign med täta spelbanor. När spån, damm och slipande partiklar kommer in i muttern, repar de loppen och kulorna, vilket orsakar oåterkalleligt slitage. Fuktiga miljöer, vattendimma och korrosiva ångor orsakar oxidation och korrosion av ytan, vilket förstör spegelytan på löpbanorna. Under drift är det nödvändigt att säkerställa integriteten hos skyddskåpor och teleskophöljen; Skadade element bör bytas ut omedelbart för att förhindra att främmande partiklar kommer in i drivområdet.
II. Grundläggande underhållsregler
1. Smörjning är nyckeln till lång livslängd
Skruvparet måste alltid vara i ett tillstånd av kontinuerlig, jämn och ren smörjning. Brist på smörjning och användning av förorenad olja är de främsta orsakerna till skruvbrott.
1) Val av smörjmedel: För höghastighetsprecisionsskruvar rekommenderas att använda 46#/68# precisionsstyrolja eller speciell kulskruvsolja. För tungt belastade låghastighetsmekanismer med automatisk smörjning, rekommenderas att använda litiumfetter av NLGI 1#/2# klass. Det är förbjudet att använda lågkvalitativa, förorenade eller utgångna smörjmedel, samt att blanda oljor av olika märken.
2) Smörjfrekvens: För standardautomatiserad utrustning - var 7–15:e dag; för höghastighetsdrift med hög frekvens eller i dammig miljö - var 3-5 dag; för precisionsmaskiner och halvledarutrustning - daglig minsta tillsats av olja för att säkerställa enhetlig täckning av löpbanorna med en oljefilm.
3) Metod för att applicera smörjmedel: Smörjmedel tillförs jämnt genom smörjnippeln på muttern, varefter skruvparet gör 3–5 hela slag för att fördela smörjmedlet över hela ytan av löpbanorna, vilket eliminerar lokal torrfriktion och ansamling av överskott av smörjmedel.
2. Rengöring - förhindrar slitage
Efter att ha stoppat utrustningen är det nödvändigt att omedelbart avlägsna spån, damm och oljeföroreningar från ytan på skruvparet med luddfria våtservetter. Använd inte tryckluft för att blåsa genom skruvparet, eftersom det kan blåsa in damm i muttern. När utrustningen inte används under en längre tid bör den rengöras, täckas med rostskyddsolja och täckas med skyddshöljen för att förhindra oxidation och ansamling av föroreningar.
3. Regelbunden kontroll av noggrannhet och tekniskt skick
Företaget måste föra en logg över periodiska kontroller av skruvparens tillstånd med övervakning av följande parametrar: förekomsten av främmande ljud under drift, matningsvibrationer, positioneringsavvikelse, skruvparets temperatur, smörjmedelstillstånd, skyddshöljes integritet och åtdragning av monteringsskruvar. Om det finns minsta tecken på buller, störningar eller precisionsavvikelser ska utrustningen omedelbart stoppas för inspektion; manövrering av ett felaktigt skruvpar är inte tillåtet för att undvika att ett mindre fel utvecklas till ett fullständigt fel.
4. Underhåll under långvarig driftstopp
Om utrustningen är inaktiv under en längre tid är det nödvändigt att helt rengöra skruvparet, förnya smörjmedlet, applicera korrosionsskyddsolja och flytta glidbordet till mittläget för att jämnt fördela belastningen och förhindra deformation från långvarig ensidig belastning. Dessutom bör skyddskåporna vara hermetiskt förslutna för att isolera dem från fuktig luft och damm, och utrustningen bör också periodvis gå på tomgång för underhållsändamål.
III. Strikt förbjudna handlingar
Använd inte utan smörjning - torr gnuggning i några minuter kommer att orsaka oåterkalleliga skador på löpbanorna.
Det är förbjudet att överskrida slaglängden med en hård inverkan på stoppen - mekaniska stötbelastningar är oacceptabla.
Det är förbjudet för damm, spån och främmande partiklar att komma in i muttern.
Installation med förvrängningar, tvångsinstallation och drift med excentrisk last är förbjuden.
Användning av oljor av låg kvalitet, blandning av smörjmedel av olika märken och överdriven applicering av smörjmedel är förbjudet.
Långtidsdrift med nödstopp i hög hastighet och frekventa stötreverser är förbjuden.
IV. Snabb diagnos av typiska fel och åtgärder för att eliminera dem
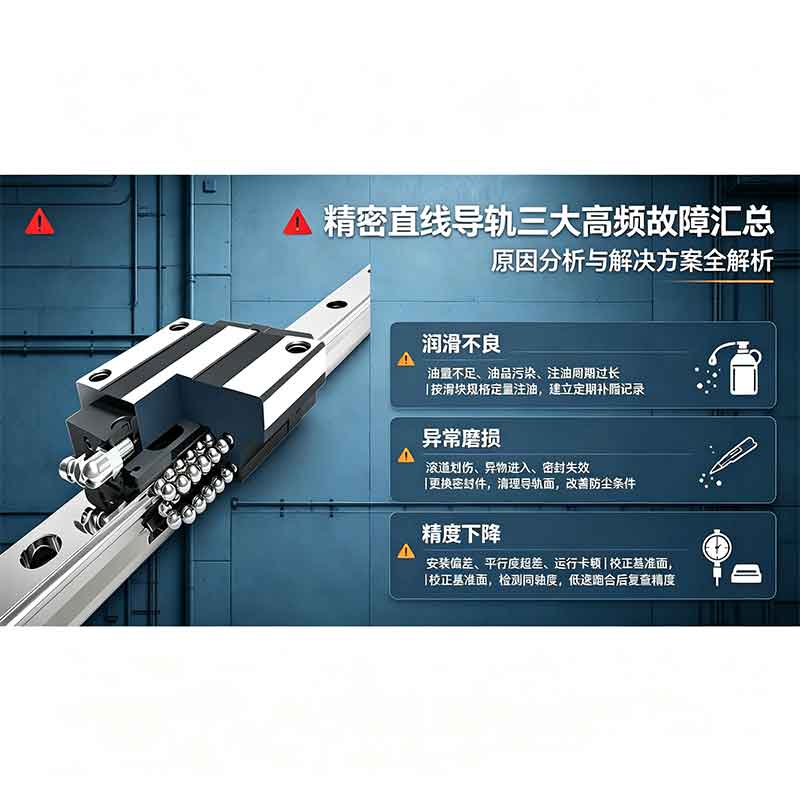
1. Främmande ljud, stopp under drift: De vanligaste orsakerna är otillräcklig smörjning, förorening, förlust av förspänning, felinställning under installationen. Behöver rengöring, oljebyte, parallellitet och omkalibrering av uppriktning.
2. Positioneringsavvikelse, förlust av precision: De vanligaste orsakerna är slitage på löpbanor, lös förspänning, lösa monteringsskruvar, ojämn lastfördelning. Det är nödvändigt att kontrollera och dra åt fästelementen, kalibrera om noggrannheten och byta ut slitna delar.
3. Överdriven uppvärmning av skruvparet: De vanligaste orsakerna är olämplig olja, otillräcklig smörjning, friktion på grund av excentrisk belastning, stötbelastningar vid höga hastigheter. Det är nödvändigt att ersätta smörjmedlet med ett lämpligt, optimera accelerations- och retardationsparametrar, samt återställa installationsnoggrannheten.
4. Ytkorrosion, svärtning och oxidation: De vanligaste orsakerna är fuktiga miljöer, otillräckligt skydd och långvarig stilleståndstid utan underhåll. Det kräver rengöring från korrosion, applicering av rostskyddsolja och stärkande damm- och fuktskyddsåtgärder.
V. Slutsats
Precisionskulskruvar är känsliga delar med hög precision; Deras livslängd och utrustningsnoggrannhet är helt beroende av korrekt användning, regelbunden smörjning, rengöring och skydd samt standardinstallation. I de flesta fall beror för tidigt skruvslitage inte på produktkvalitet, utan på felaktig användning och bristande underhåll. Genomförandet av standardiserade dagliga underhållsprocedurer och strikt kontroll av fyra nyckelfaktorer - belastning, rotationshastighet, smörjning och rengöring - kan effektivt förlänga skruvarnas livslängd, säkerställa långsiktig stabil drift, hög noggrannhet och låga felfrekvenser för automatiserad utrustning och precisionsmaskiner, och avsevärt minska kostnaderna för reparation av anläggningar och förluster av stillestånd.