Tre vanligaste precisionslinjära guidefel - fullständig orsak och lösningsanalys
2026-08-04
Med den accelererade moderniseringen av automatiserad utrustning, CNC-maskiner, halvledar- och kraftverk, expanderar tillämpningen av linjära precisionsstyrningar som nyckelkomponenter ständigt. Under förhållanden med långvarig seriedrift utvecklar guider ofta defekter som bucklor på löpbanorna, kulor som faller ut och sprickor på ändlocken och tätningselementen. Dessa fel minskar inte bara utrustningens positioneringsnoggrannhet, utan minskar också avsevärt maskinens totala livslängd.
Baserat på många års erfarenhet av eftermarknadsservice och testdata från verkligheten har CRK sammanfattat de tre vanligaste typerna av guidefel, identifierat deras grundorsaker och utvecklat standardiserade lösningar och förebyggande åtgärder. Detta material kommer att hjälpa utrustningstillverkare och reparationspersonal att snabbt diagnostisera fel och förlänga guidernas livslängd.
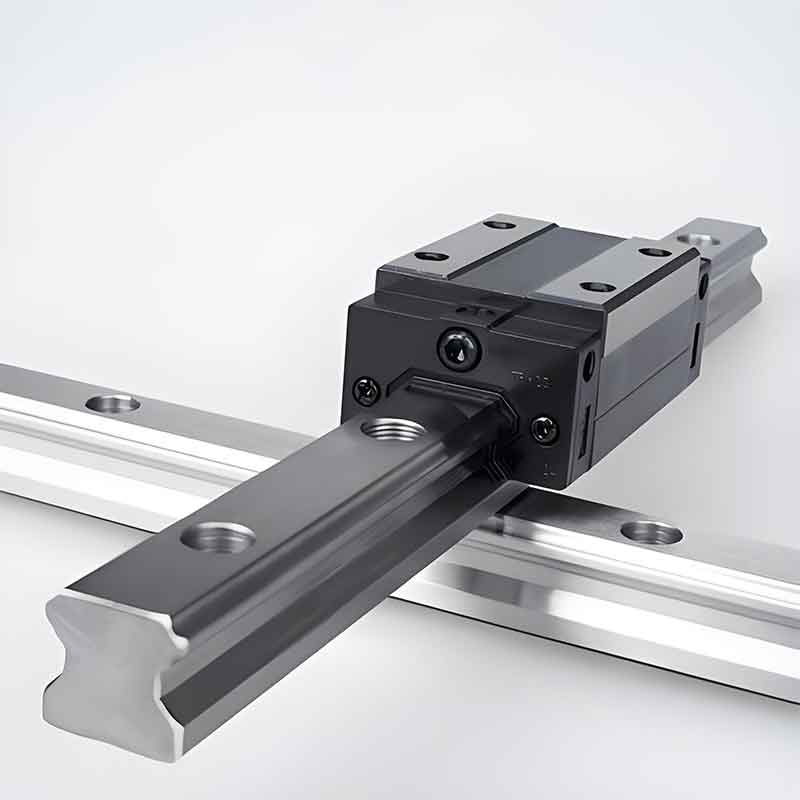
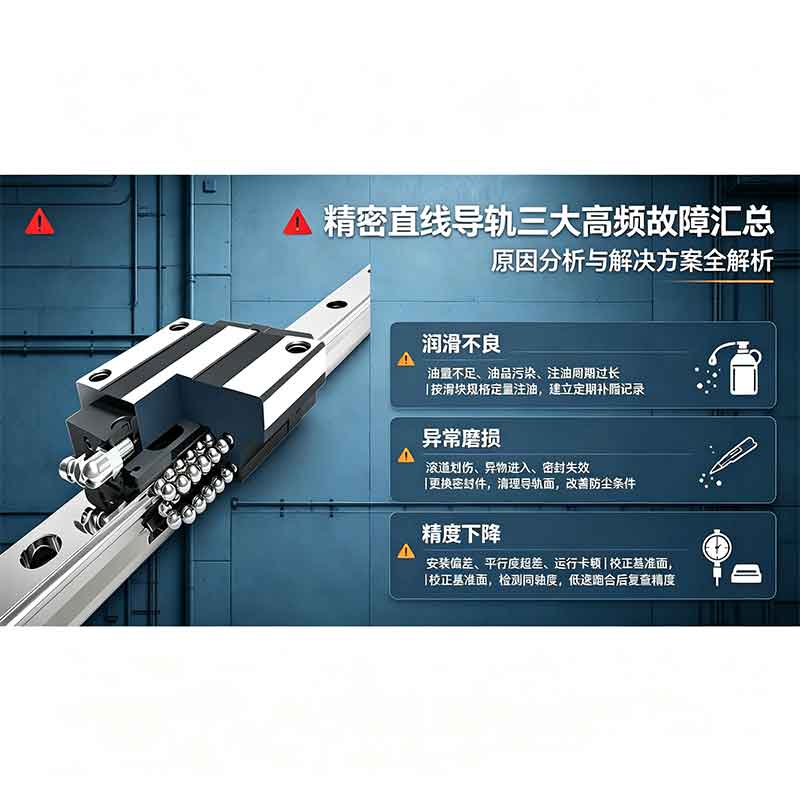
I. Fel: Konstanta bucklor på löpbanorna, sprickor och förstörelse av kulorna inuti vagnen
Orsaker:
Överbelastning och excentrisk belastning: Den faktiska belastningen och dynamiska stötkrafterna överstiger vagnens statiska och dynamiska belastningsvärden. Kulorna överskrider de tillåtna belastningsgränserna, plastisk deformation uppstår, bucklor uppstår på löpbanorna och kulorna förstörs. Ensidig belastning och för stora vältningsmoment ökar ytterligare den lokala spänningskoncentrationen.
Brist på smörjning eller felaktigt val av smörjmedel: Otillräcklig smörjning, för långa intervaller mellan smörjning, användning av inkompatibla eller lågkvalitativa smörjmedel leder till frånvaron av en stabil oljefilm mellan löpbanan och kulorna, uppkomsten av torr friktion och accelererat utmattningsfel hos metallen.
Damm och metallspån som kommer in i vagnen: Spån och damm som genereras under bearbetningen tränger in genom tätningsspalterna in i cirkulationskanalerna. Fasta partiklar fastnar mellan banan och kulorna, vilket orsakar bucklor under långvarig rullning.
Lösningar:
Optimering av valet av standardstorlek: Byt ut med en guide av en större standardstorlek (till exempel från den 20:e till den 25:e standardstorleken) eller öka antalet vagnar för att fördela lasten; justering av utrustningens installationsstruktur för att eliminera ensidig belastning.
Ransonering av smörjmedel: Ersätter med specialiserat högpresterande smörjmedel för styrningar, ökar volymen av engångssmörjmedelstillförseln, minskar serviceintervallerna; installation av ett automatiskt centraliserat smörjsystem.
Förstärkande skydd mot föroreningar: Installation av förtjockade tvåläppstätningar, montering av externa teleskopiska skyddskåpor och metallspånsamlare, regelbunden rengöring av styrningarnas yta från föroreningar.
II. Fel: Kulor faller ut och cirkulationssystemet förstörs under vagndrift
Orsaker:
Långvarig överbelastning och högfrekventa stötbelastningar leder till utmattningsbrott i kulorna och buren.
Chips som kommer in i cirkulationskanalerna repar kulorna, vilket gör att de slits ut och misslyckas.
Underlåtenhet att bibehålla monteringsytans planhet och styrningarnas parallellitet leder till uppkomsten av ett konstant sidomoment under drift, en obalans av krafter inuti vagnen, deformation och förstörelse av buren, som ett resultat av vilket kulorna förlorar sin fasthållning och faller ut.
Otillräcklig smörjning påskyndar rullslitaget, gropkorrosion och avflagning uppstår på ytan av kulorna, vilket gör att kulorna lämnar cirkulationskretsen.
Lösningar:
Omräkning av belastningar på utrustning, minskning av stötbelastningar, val av styrningar med lämplig nivå av förspänning.
Omkalibrering av monteringsbaserna, kontrollera parallelliteten hos styrningarna med hjälp av en mätklocka, dra åt bultarna diagonalt med ett standardiserat vridmoment, vilket eliminerar tvångsmontering.
Periodisk demontering och rengöring av vagnen, byte av slitna separatorer, säkerställer full cyklisk smörjning i alla skeden av driften.
III. Fel: Deformation, sprickbildning och förstörelse av vagnens ändlock och tätningselement
Orsaker:
Brott mot installationsteknik: Efter installation av guiden uppstår en ensidig belastning, vagnkroppen utsätts ständigt för skjuvspänning, plaständlock och tätningsplattor förstörs över tiden från utmattning. Yttre stötar under transport och justering av utrustning kan också skada tätningselementen.
Exponering för aggressiva miljöer och igensättning: Inträngande av damm och kylvätska, samt torkning och hopklumpning av smörjmedlet, leder till blockering av kulreturkanalerna, en kraftig ökning av rörelsemotståndet och deformering av ändlocken under tryck.
Exponering för höga temperaturer och milt aggressiva miljöer: Under sådana förhållanden utsätts vanliga plasttätningselement för åldrande och försprödning, och deras slitstyrka minskar avsevärt.
Lösningar:
Installationen måste utföras av kvalificerade specialister med kalibrering av monteringsbaserna, exklusive tvångspressning av vagnen; Vid transport av utrustning, ge skydd mot yttre stötar.
Installation av förstärkta dubbellagers tätningssatser med ökad korrosionsbeständighet, anpassade för dammiga och fuktiga produktionsmiljöer; användningen av specialiserade smörjmedel för höga och låga temperaturer med ökande smörjfrekvens.
Regelbunden övervakning av tillståndet för ändlock och tätningsplattor, byte i tid när de minsta sprickorna upptäcks för att förhindra sekundär penetrering av föroreningar i vagnen.